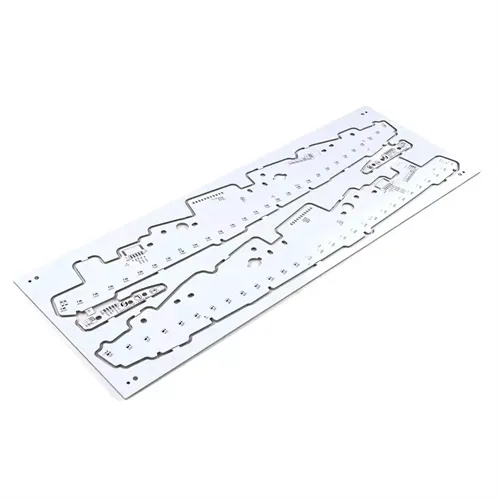
A Máquina cortadora de PCBes el equipo que convierte un panel poblado en placas individuales sin romper las uniones de soldadura, romper el cobre o ralentizar la línea SMT. En la mayoría de las fábricas, el paso de separación parece simple desde la distancia: una cuchilla pasa a través de una línea marcada o una fresadora sigue un contorno. De cerca, cada parámetro (afilado de la hoja, alineación del riel guía, velocidad de alimentación, soporte del panel y extracción de polvo) decide si el tablero terminado pasa la inspección o se vuelve a trabajar. Esta guía explica cómo elegir el método de corte correcto, cómo mantener el filo predecible y cómo diagnosticar los problemas que aparecen cuando la separación de las tablas se sale de control.
Abstracto
La separación de juntas es una puerta de entrada a la calidad, no una formalidad final. La elección entre corte en V, corte con hoja de sierra y fresado cambia el perfil de tensiones, la calidad de los bordes y el ritmo de mantenimiento de toda la línea. Este artículo conecta la selección del método de corte con la gestión del desgaste de la hoja, el diseño de accesorios, el control del polvo y la resolución de problemas cotidianos. Está escrito para ingenieros de procesos, supervisores SMT y compradores de equipos que necesitan una separación predecible en lugar de una máquina que simplemente corta.
Tabla de contenido
- Por qué la separación de la junta directiva decide la calidad final de la junta directiva
- Métodos de corte: comparación con corte en V, hoja de sierra y fresadora
- Lista de verificación de selección antes de comprar una máquina cortadora
- Desgaste de la hoja, calidad de los bordes y ventanas de mantenimiento
- Diseño de accesorios, extracción de polvo y control de tensiones
- Solución de problemas comunes de corte
- Preguntas frecuentes
Por qué la separación de la junta directiva decide la calidad final de la junta directiva
El depaneling se sitúa entre el montaje y la prueba final. Una placa que ha sobrevivido al reflujo aún puede fallar porque la separación introdujo una grieta fina cerca de una almohadilla, deslaminó una esquina o dejó rebabas conductoras a lo largo de una línea marcada. El evento mecánico es breve, pero las consecuencias son permanentes.
Un proceso de corte bien controlado protege tres cosas a la vez. En primer lugar, protege las uniones de los componentes contra la tensión de flexión. En segundo lugar, protege la interfaz del laminado y el cobre contra desgarros. En tercer lugar, protege el rendimiento al evitar inspecciones posteriores, retoques y desechos. Cuando cualquiera de estos tres comienza a resbalar, la causa raíz generalmente se encuentra en el método de corte, la condición de la herramienta o el accesorio, no en el operador.
Muchos equipos descubren esto sólo después de que la queja de un cliente se remonta a un borde rugoso de la tabla. La corrección rara vez consiste en un único ajuste. Es un sistema: la máquina adecuada para el diseño del tablero, una regla de reemplazo de la hoja ligada al desgaste medido y un dispositivo que sostiene el panel cerca de la línea de corte.
De dónde proviene realmente el riesgo de separación
El riesgo entra en la interfaz entre herramienta y material. Un borde sin filo empuja el material en lugar de cortarlo. Un panel sin soporte se flexiona bajo carga. Un riel guía desalineado desplaza la ranura del camino previsto. El polvo que queda en un sensor o en un riel convierte un movimiento preciso en uno a la deriva. Cada uno de estos es visible antes de que aparezca la chatarra, siempre que el proceso se inspeccione con las medidas correctas.
Métodos de corte: comparación con corte en V, hoja de sierra y fresadora
Ningún método domina todos los tableros. La decisión práctica se reduce a la geometría del contorno, el espesor de la placa, el espacio libre de los componentes y el nivel aceptable de tensión mecánica.
| Método de corte | Puntuación de corte en V | Corte con hoja de sierra | corte de enrutador |
| Precisión típica | Alrededor de ±0,1 mm | Estable para cortes rectos | Alrededor de ±0,05 mm |
| Mejor perfil de la junta directiva | Líneas largas y rectas, FR-4 rígido | Paneles gruesos o grandes | Contornos curvos o irregulares |
| Estrés mecánico | Medio a alto | Medio | Bajo a medio |
| Condición del borde | Depende de la profundidad del corte y del desgaste de la hoja. | Riesgo de rebabas si los parámetros cambian | Suave cuando la broca y el avance coinciden |
| Limitación típica | Sólo cortes rectos; Los componentes deben mantenerse alejados de la puntuación. | No es ideal para formas curvas. | El polvo y el desgaste de las brocas requieren gestión |
El rayado con corte en V pasa un par de hojas en ángulo a lo largo de ranuras premecanizadas y deja un espesor residual controlado. Es rápido y mecánicamente simple, lo que lo hace común en productos de iluminación y electrónica de consumo de gran volumen. La limitación es geométrica: el método requiere líneas rectas y suficiente espacio libre alrededor de la línea marcada. Los tableros con conectores montados en los bordes o con una ubicación densa cerca de la línea de rotura son malos candidatos.
El corte con hoja de sierra utiliza una hoja circular para separar los paneles a lo largo de caminos rectos. Maneja laminados más gruesos y paneles más grandes con un alto rendimiento, pero también introduce más tensión mecánica que el fresado y no es adecuado para contornos curvos. Cuando la velocidad de avance, la altura de la hoja y el soporte del panel no se mantienen en equilibrio, se forman rebabas rápidamente.
El corte con fresadora sigue una ruta programada con un husillo de alta velocidad, lo que permite formas de L, formas de U, arcos y contornos mixtos en el mismo panel. Es la opción más flexible para ensamblajes complejos y la menor tensión de corte protege los componentes de paso fino y las uniones frágiles. Las compensaciones son la generación de polvo y el desgaste de la broca, los cuales son manejables con extracción y un programa de reemplazo.
Adaptar el método al producto
- Elija el rayado con corte en V cuando el panel utilice líneas de rotura largas y rectas, FR-4 rígido y un espacio libre generoso para los componentes.
- Elija el corte con hoja de sierra cuando la prioridad sea la separación recta y a alta velocidad de tablas gruesas o grandes.
- Elija el corte con fresadora cuando el contorno sea curvo, la densidad del componente sea alta o la placa sea delgada y sensible al estrés.
- Mantener disponible un método secundario para la producción mixta; una línea rara vez ejecuta un solo tipo de tablero.
Lista de verificación de selección antes de comprar una máquina cortadora
Las decisiones de compra a menudo fracasan porque la conversación sobre especificaciones comienza con la velocidad y termina con el precio. El punto de partida más útil es el tablero en sí: su rango de espesor, la complejidad del contorno, la altura del componente cerca de la línea de corte y el diseño del panel que se repetirá durante meses.
Preguntas técnicas que cambian las especificaciones de la máquina.
- ¿Cuál es el rango de espesor completo de las placas, incluido el cobre y la máscara de soldadura? ¿Alguna vez la línea utilizará placas de más de 2 mm?
- ¿Las líneas de separación son rectas o el producto requiere curvas, ranuras y recortes internos?
- ¿Qué tan cerca están los componentes y las uniones de soldadura más cercanos al recorrido de corte previsto?
- ¿Qué tamaño de panel y patrón de matriz manejará la máquina en los extremos máximo y mínimo?
- ¿El proceso requiere extracción de polvo, aire ionizado o una cámara de corte cerrada?
- ¿La máquina funcionará de forma independiente o en línea con el equipo SMT existente y qué espacio ocupará disponible?
Una segunda capa de evaluación se refiere a la interfaz del operador y al acceso de mantenimiento. Un riel guía ajustable que se puede configurar sin herramientas reduce el tiempo de cambio. Un cambio de cuchilla o broca que no requiere quitar la mitad de la protección fomenta el reemplazo oportuno en lugar de “dejarlo funcionar un poco más”. El acceso visible a la zona de corte facilita la confirmación de que el panel está asentado correctamente antes de que comience el ciclo.
Para los compradores que comparan proveedores, es útil solicitar la rutina de mantenimiento como un documento escrito, no solo como un manual. La rutina revela cómo espera el fabricante que la máquina se mantenga en condiciones y es un indicador justo de la calidad del soporte a largo plazo. Trabajar con un fabricante comoHoshineo Lcd-Techpuede acortar la etapa de especificación cuando ya se conocen el tipo de tablero y el volumen de producción.
Desgaste de la hoja, calidad de los bordes y ventanas de mantenimiento
El desgaste de las palas no es un evento único. Se trata de un cambio gradual en la geometría de corte y el primer signo suele ser una desviación de la calidad en lugar de una parada de la máquina. Una hoja de corte en V desgastada aún puede girar y producir una ranura, pero la profundidad, el ángulo y la fuerza de separación de la ranura ya no coinciden con la ventana de proceso aprobada.
Las consecuencias aparecen como rebabas a lo largo del borde de la ranura, separación desigual entre los paneles, mayor fuerza requerida para romper el tablero, desgarro del cobre cerca de la ranura o desviación de la posición de la ranura. La parte difícil es que estos síntomas también pueden deberse a una mala alineación de la hoja, un soporte insuficiente del panel, un espesor residual incorrecto, un movimiento del accesorio o ajustes de la máquina. Reemplazar la hoja después de cada defecto puede aumentar el costo sin resolver la causa real.
Cómo leer correctamente las señales de desgaste
| Síntoma | Causa relacionada con la cuchilla a comprobar | Otros factores a verificar |
| Aumento de rebabas a lo largo de la ranura. | El filo se vuelve menos afilado | Alineación de cuchillas, soporte de tablero, lote de material. |
| Superficie de ranura rugosa | Desgaste de la hoja o acumulación de resina. | Velocidad de corte, eliminación de residuos. |
| Mayor fuerza de separación | Profundidad de ranura reducida o borde sin filo | Espesor residual, diseño del tablero. |
| Separación desigual entre paneles | Paralelismo de las cuchillas o desgaste desigual | Estado de fijación, planitud del panel |
| Cobre desgarrado cerca de la ranura | Borde dañado o posición incorrecta de la ranura | Distribución del cobre, profundidad de la puntuación. |
| Desviación de la posición de la ranura | Problema de montaje o movimiento de la hoja | Calibración de la máquina |
El enfoque disciplinado es el diagnóstico comparativo. Utilice el mismo material de PCB, la misma configuración de la máquina, la misma posición del panel y el mismo método de medición con una cuchilla nueva y con la cuchilla actual. Sólo entonces el equipo podrá determinar si la hoja es el principal contribuyente o si la fijación o la alineación están provocando el defecto.
Construir una regla de reemplazo en lugar de un hábito de reemplazo
No existe un número universal de vida útil de la hoja que se ajuste a todas las fábricas. El intervalo correcto depende del material de la placa, el espesor, los requisitos de las ranuras, el estado de la hoja y el entorno de producción. Lo que una fábrica puede estandarizar es la regla de decisión: definir el límite de calidad mensurable, realizar un seguimiento de la condición de corte respecto de ese límite y reemplazar la hoja cuando la tendencia se acerque a él. Esto convierte los cambios de pala en una acción de mantenimiento planificada en lugar de una reacción al desperdicio.
La misma lógica se aplica a los bits de enrutador. El desgaste de la broca afecta la suavidad de los bordes cuando el mantenimiento no es constante y la vida útil del husillo varía según la dureza del material y las rutas de enrutamiento. Un intervalo de reemplazo basado en los metros de corte reales o en el número de tablas es más confiable que un intervalo de calendario.
Diseño de accesorios, extracción de polvo y control de tensiones
La herramienta de corte sólo funciona bien cuando el panel se sujeta correctamente. Un soporte insuficiente cerca de la línea de corte permite que la placa se flexione, lo que cambia la profundidad de corte efectiva y transfiere la tensión a las uniones de soldadura. Un accesorio sucio o desgastado puede crear ranuras con una profundidad desigual incluso con una hoja nueva.
El control del polvo es importante por la misma razón. Las partículas de fibra de vidrio y resina que se acumulan en los rieles guía, los sensores y la zona de corte interfieren con la precisión del movimiento y contaminan la superficie del tablero. En los tableros de alta densidad, el polvo fino puede unir características y causar defectos intermitentes que son difíciles de rastrear. Una cámara de corte cerrada con flujo de aire dirigido y un sistema de extracción del tamaño adecuado mantiene estable la condición de corte en tiradas largas.
- Apoye el panel tan cerca de la línea de corte como lo permita el diseño del componente.
- Mantenga limpios los rieles guía y los sensores de recorrido; El polvo en un sensor puede provocar una desviación de la posición o paradas por colisión falsas.
- Verifique la altura, el ángulo y la presión de la hoja durante el cambio, no solo durante la instalación.
- Utilice una extracción clasificada para la carga de polvo real y verifique el flujo de aire, no solo el indicador de vacío.
- Inspeccione los accesorios en busca de planitud y desgaste durante la misma rutina que revisa la hoja.
El control del estrés es el resultado acumulativo de estos detalles. Una herramienta afilada, un panel apoyado y una zona de corte limpia producen un borde más limpio con una fuerza de separación menor. Cuando los operadores informan que una placa “necesita más fuerza para romperse”, se trata de una retroalimentación del proceso, no de una variación normal.
Solución de problemas comunes de corte
La mayoría de las fallas cotidianas se dividen en una pequeña cantidad de categorías: interbloqueos de energía y seguridad, precisión de posición, contaminación del sensor y acoplamiento mecánico. Una secuencia de verificación estructurada evita el reemplazo aleatorio de piezas.
La máquina no arranca o el indicador permanece apagado
Primero verifique el fusible y luego confirme que se haya liberado la parada de emergencia. En máquinas con puertas de seguridad, verifique que el enclavamiento esté activado. Estas tres comprobaciones resuelven una gran parte de los informes de "falta de energía" antes de llamar a un técnico.
La posición de desplazamiento o corte no es precisa
Una falla en el contador de recorrido o polvo acumulado en el contador pueden causar un posicionamiento inexacto. Primero limpie el mostrador y el área circundante del riel; reemplace el contador solo si la limpieza no restablece la repetibilidad. El mismo patrón se aplica a los sensores de recorrido izquierdo y derecho: el polvo en la superficie de detección puede provocar paradas falsas o colisiones, y la limpieza a menudo restablece el funcionamiento normal.
El motor funciona pero la cuchilla no gira.
En máquinas accionadas por correa o por acoplamiento, un tornillo superior flojo en el acoplamiento puede desconectar el motor del eje de la cuchilla. Con la máquina apagada y la protección retirada según el procedimiento de bloqueo, inspeccione el acoplamiento y apriete el tornillo al par especificado.
La calidad del borde se deteriora repentinamente
No reemplace la hoja inmediatamente. Compare una hoja nueva y la hoja actual con material, configuración, posición del panel y método de medición idénticos. Si la nueva hoja produce el mismo defecto, inspeccione el accesorio, el soporte del panel y la alineación. Si la nueva hoja corrige el defecto, la hoja es la que contribuye y se debe revisar la regla de reemplazo.
Preguntas frecuentes
¿Cuál es la diferencia entre corte en V y separación con fresadora?
¿Con qué frecuencia se debe reemplazar la cuchilla de corte?
¿Por qué la cuchilla deja de girar mientras el motor sigue funcionando?
¿Puede una máquina cortadora de PCB manejar placas gruesas y delgadas?
¿Qué causa la desviación de posición durante cortes repetidos?
¿La extracción de polvo realmente afecta la calidad del corte?
¿Está listo para adaptar el método de corte al diseño de su tablero y al volumen de producción real?
Contáctenoscon el dibujo de su panel, el rango de espesor y los requisitos de contorno, y el equipo puede ayudarlo a definir la configuración de separación correcta antes del primer corte.